ニュース

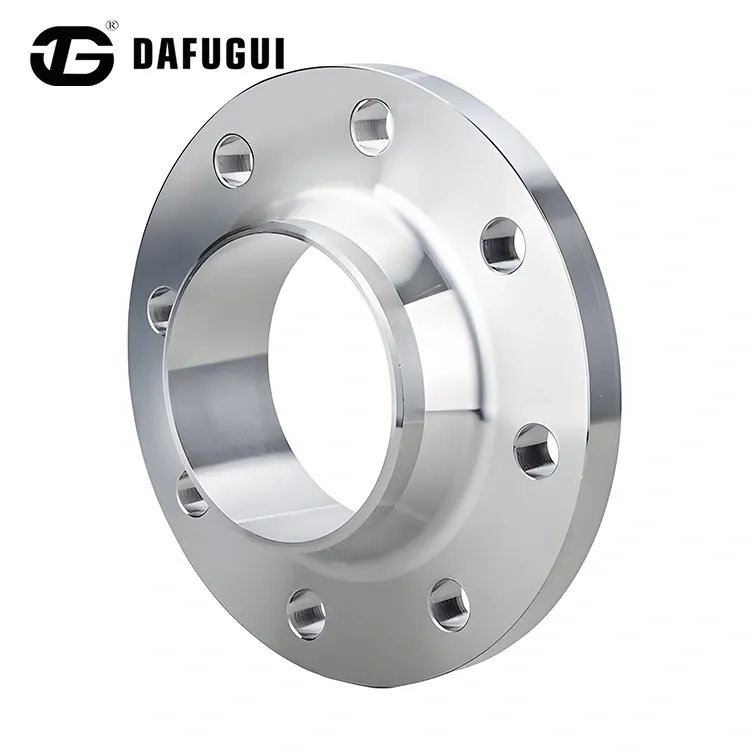
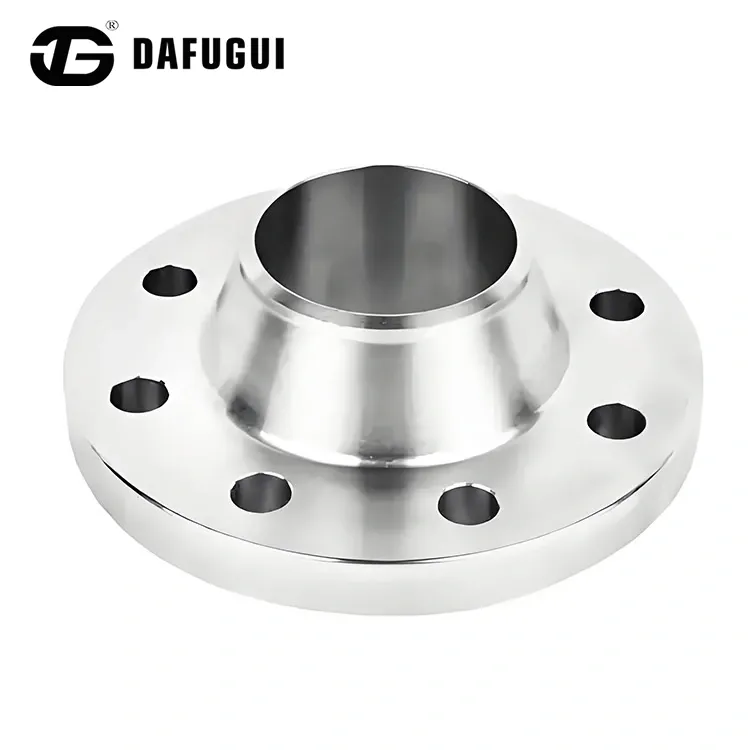
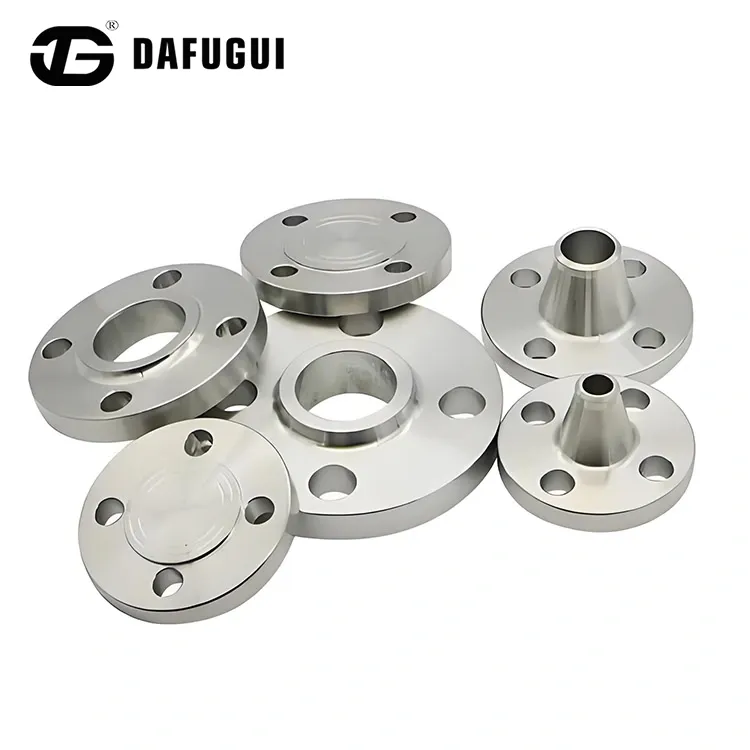
ステンレス製フランジの使用上の注意点は何ですか?

1. フランジカバーの加熱による目視腐食を防ぐため、溶接電流は炭素鋼溶接棒より約 20% 少なく、あまり大きくしないでください。アークは長すぎてはならず、層間冷却は速くなければなりません。狭い溶接パスを使用することをお勧めします。

2. 溶接棒を使用するときは、乾燥した状態に保つ必要があります。溶接棒の皮膜に油やその他の汚れが付着するのを防ぐため、溶接シームの炭素含有量が増加して溶接片の品質に影響を与えないように、チタンカルシウムタイプは 150 ℃で 1 時間、低 A 水素タイプは 200 ~ 250 ℃で 1 時間乾燥してください(繰り返しの乾燥は許可されません。そうしないと皮膜にひび割れや剥がれが生じる可能性があります)。

3. 溶接時ステンレス鋼フランジ継手繰り返しの加熱により炭化物が析出し、耐食性や機械的特性が低下します。

4. クロムステンレス鋼のフランジ継手は溶接後、米国規格フランジに従って硬化性が高く、亀裂が発生しやすくなります。同種のクロムステンレス溶接棒(G202、G207)を使用して溶接する場合は、300℃以上の予熱と溶接後700℃程度の徐冷処理が必要です。溶接部に溶接後の熱処理ができない場合は、ステンレス鋼フランジパイプ溶接棒 (A107、A207) を使用する必要があります。

5. ステンレス鋼フランジ耐食性と溶接性を向上させるためにTi、Nb、Moなどの安定元素を適切に添加しており、クロムステンレス鋼フランジよりも優れた溶接性を持っています。同種のクロムステンレス鋼製フランジ溶接棒(G302、G307)を使用する場合は、200℃以上の予熱と溶接後に800℃程度の焼き戻し処理を行ってください。溶接部に熱処理ができない場合は、ステンレス鋼フランジパイプ溶接棒 (A107、A207) を使用してください。

6. ステンレス製フランジ継手溶接フランジ用の溶接棒は耐食性と耐酸化性に優れており、化学、肥料、石油、医療機械の製造に広く使用されています。


関連ニュース
メッセージを残してください
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる